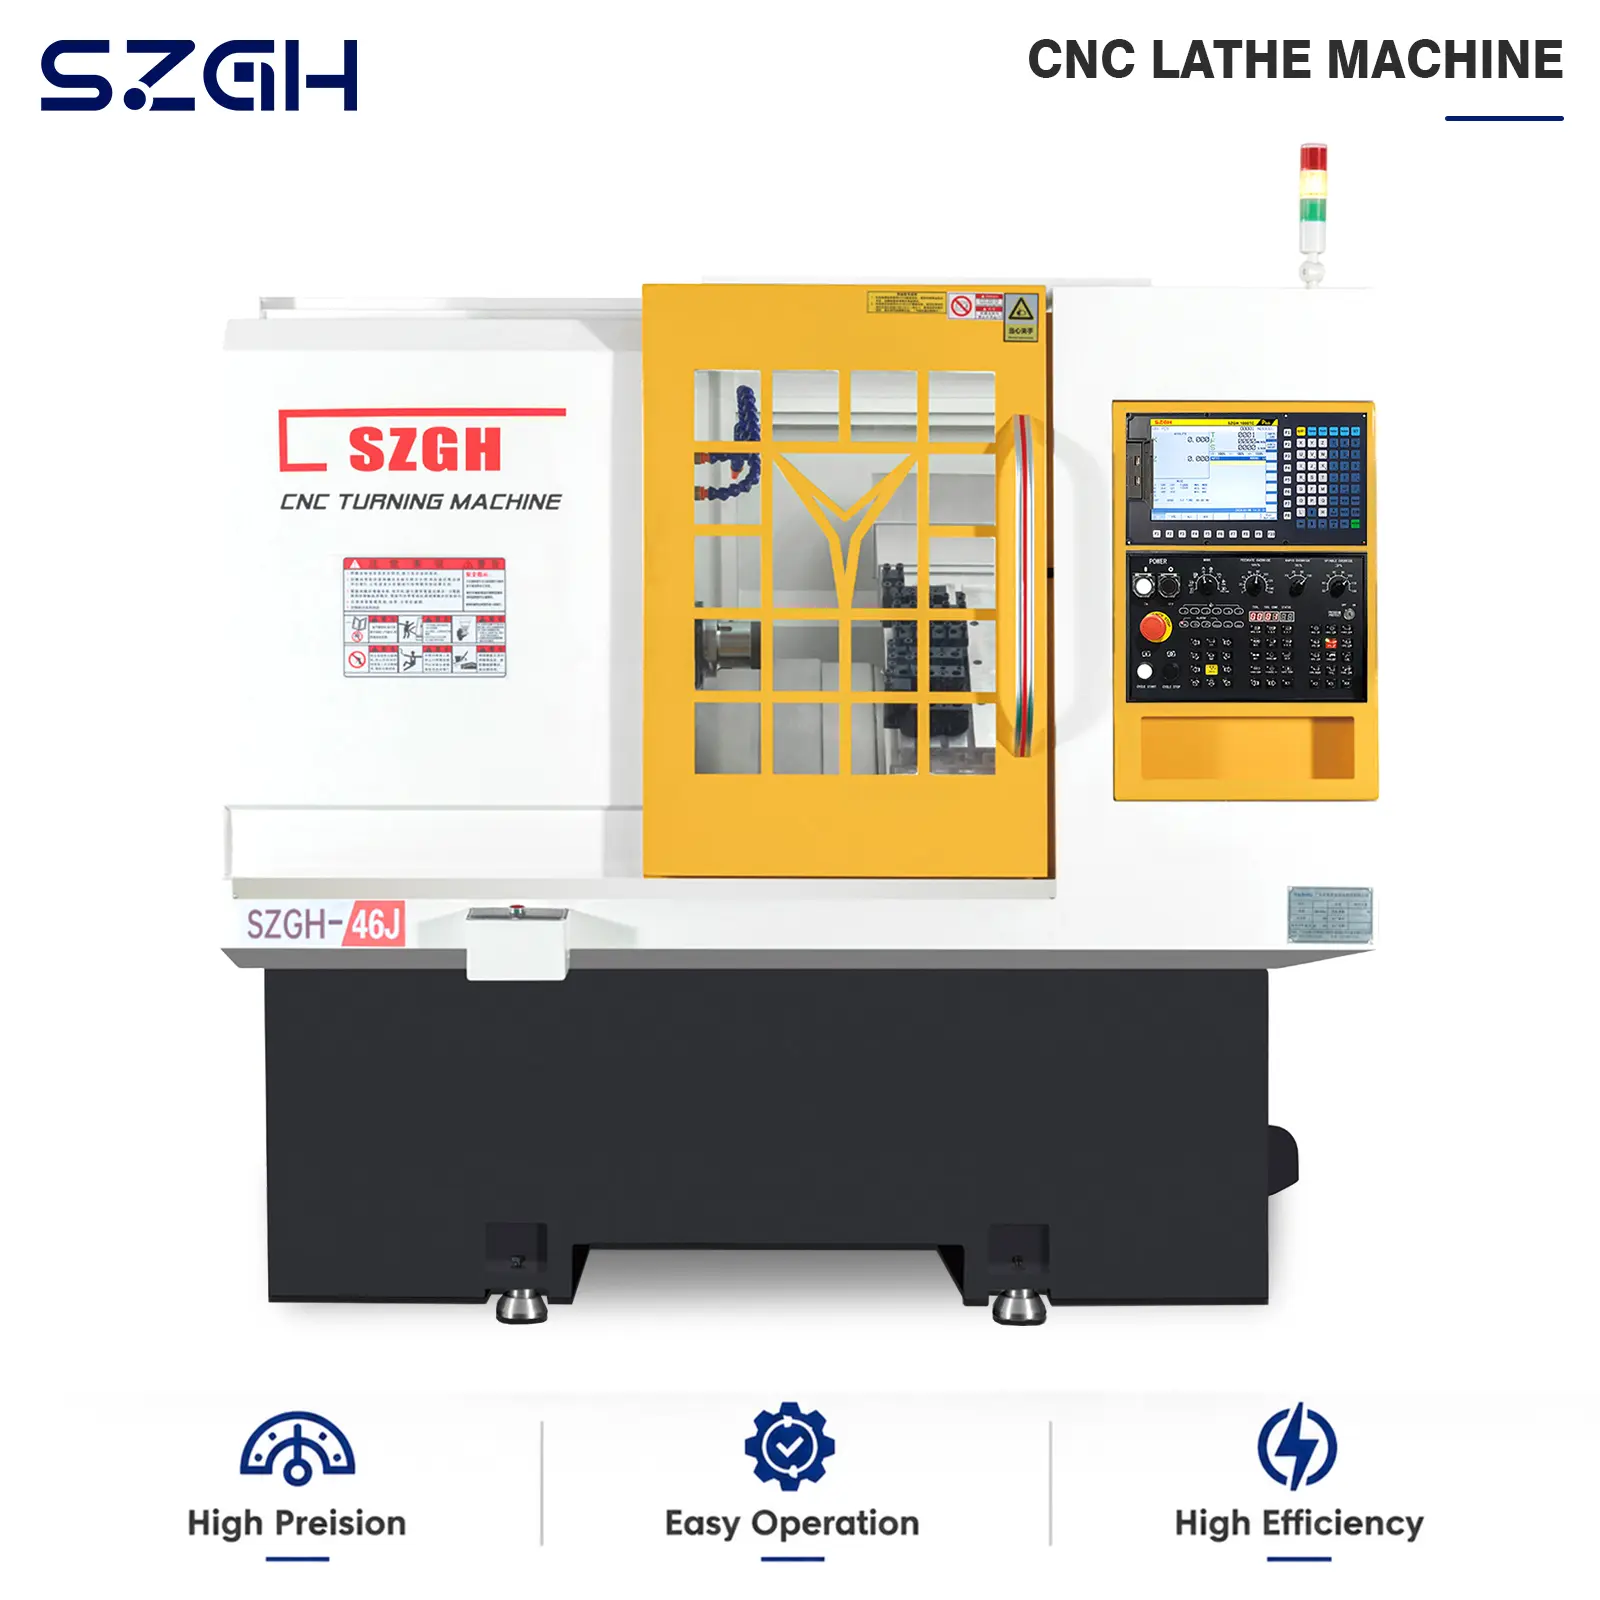
Кейс применения токарного станка с ЧПУ для обработки латунных и стальных фитингов в Венесуэле
Информация о клиенте и требования к обработке
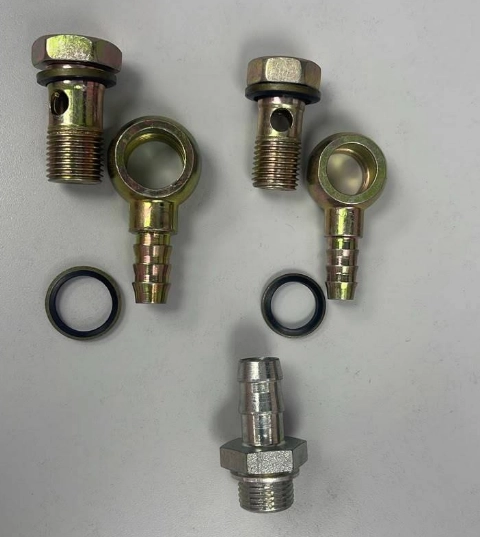
Клиент из Венесуэлы, владеющий небольшой независимой мастерской по механической обработке, искал решение на базе ЧПУ для производства латунных и стальных фитингов. Клиент планировал обрабатывать прутки диаметром до 30 мм и нуждался в конфигурации оборудования, соответствующей деталям, представленным на предоставленных чертежах.
Для небольшой мастерской выбор оборудования заключается не только в подборе станка с достаточной производительностью. Конфигурация должна соответствовать геометрии деталей, материалам, необходимым операциям, доступной площади мастерской и предполагаемому объёму производства. Кроме того, оборудование должно позволять удобно выполнять разные заказы без излишне сложной переналадки.
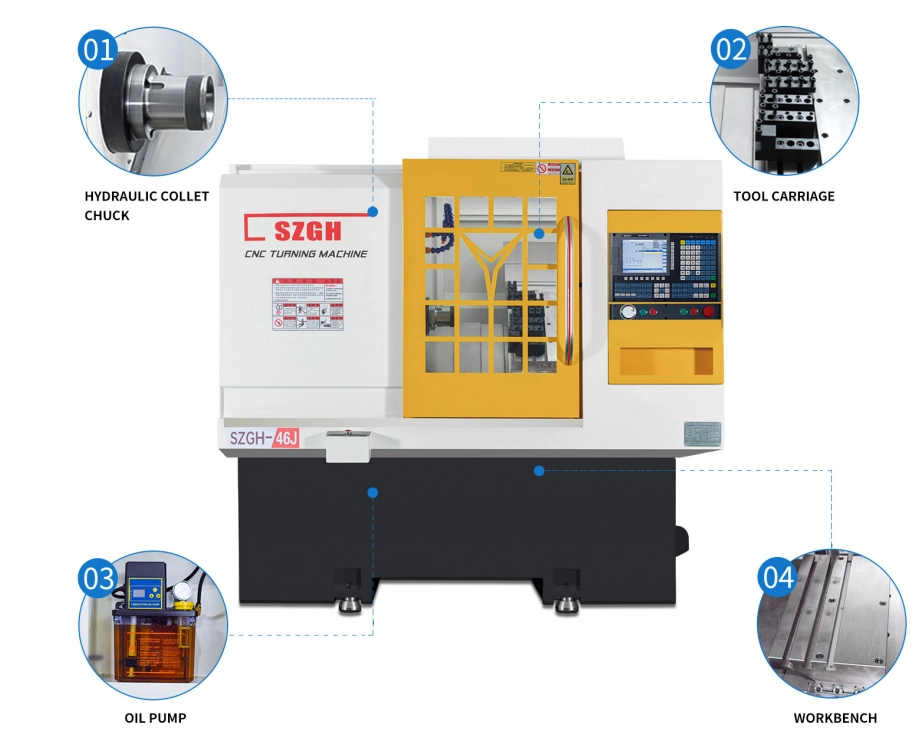
После изучения чертежей клиента и уточнения требований к комплектации компания SZGH предложила токарный станок с ЧПУ SZGH-46J со шпинделем мощностью 5,5 кВт, 8-позиционной револьверной головкой, двумя боковыми приводными головками и податчиком прутка с масляной ванной.
В этом кейсе рассматривается, как предложенная конфигурация соответствует требованиям клиента к обработке пруткового материала и какие технические параметры необходимо проверить перед началом производства.
Особенности обработки латунных и стальных фитингов
Латунные и стальные фитинги широко используются в различных механических узлах и промышленных сборках. В зависимости от конструкции детали могут требовать наружного точения, подрезки торцов, сверления, нарезания резьбы, проточки канавок и других операций механической обработки.
Несмотря на возможное сходство геометрии латунных и стальных деталей, условия их обработки не обязательно одинаковы. Выбор инструмента, скорость резания, подача, удаление стружки и требования к качеству поверхности должны оцениваться отдельно для каждого материала.
Основные требования венесуэльского клиента:
Материал деталей: латунь и сталь.
Максимальный диаметр прутка: 30 мм.
Условия производства: небольшая независимая мастерская.
Инструментальная система: револьверная головка на 8 позиций.
Дополнительные возможности обработки: две боковые приводные головки в соответствии с операциями, указанными на чертежах.
Подача материала: податчик прутка с масляной ванной для предполагаемого производственного процесса.
Чертежи клиента имеют ключевое значение для окончательного выбора конфигурации. Они позволяют определить, требуется ли для каждого фитинга только токарная обработка или также дополнительные операции, которые можно выполнять с помощью боковых приводных головок. Кроме того, чертежи задают необходимые зазоры для инструмента, размеры обрабатываемых элементов, допуски и последовательность операций.
Почему был выбран SZGH-46J
SZGH-46J — это токарный станок с ЧПУ, предназначенный для обработки пруткового материала и выполнения других токарных операций. Согласно опубликованной информации SZGH, максимальный диаметр обрабатываемого прутка составляет 45 мм, а в перечне конфигураций предусмотрен шпиндель мощностью 5,5 кВт. Эти характеристики позволяют предварительно оценить соответствие станка требованию клиента по обработке прутков диаметром до 30 мм.
Предлагаемая конфигурация подбиралась с учётом чертежей клиента, а не только диаметра прутка. Каждый её элемент выполняет определённую функцию в предполагаемом процессе обработки.
1. Шпиндель мощностью 5,5 кВт для токарных операций
Конфигурация со шпинделем мощностью 5,5 кВт соответствует заявленной мощности шпинделя предлагаемого станка. Пригодность этой мощности для конкретной задачи зависит от условий резания, материала, геометрии инструмента и объёма снимаемого материала при каждой операции.
При обработке латунных и стальных фитингов могут возникать различные нагрузки на инструмент. Поэтому для каждого материала необходимо подобрать соответствующий инструмент и режимы резания. Инженерная команда должна проверить, соответствует ли выбранная конфигурация шпинделя требованиям наиболее сложной операции, указанной в чертежах клиента.
2. Револьверная головка на 8 позиций для размещения инструмента
Револьверная головка на 8 позиций позволяет разместить инструменты, необходимые для обработки деталей. В зависимости от конструкции фитингов они могут использоваться для точения, подрезки торцов, проточки канавок и нарезания резьбы.
Наличие нескольких инструментальных позиций может сократить необходимость ручной смены инструмента между операциями. Однако фактический эффект зависит от количества необходимых инструментов, их совместимости с револьверной головкой и наличия достаточного рабочего пространства.
Для небольшой мастерской, которая может выполнять заказы на фитинги разной конструкции, такая конфигурация также обеспечивает гибкость при подготовке различных управляющих программ.
3. Две боковые приводные головки для дополнительных операций
Предлагаемая конфигурация включает две боковые приводные головки. Они предназначены для выполнения дополнительных операций, если такие операции предусмотрены чертежами деталей.
В зависимости от подтверждённой конфигурации и расположения инструмента приводные головки могут применяться, например, для поперечного сверления и других операций боковой обработки. Точные возможности необходимо проверить по спецификациям головок и геометрии каждого фитинга.
Главная задача — определить, можно ли эффективно интегрировать эти операции в общий токарный процесс. Если чертежи предусматривают только обычное точение, боковые приводные головки могут быть необязательны для некоторых деталей. Если же требуются дополнительные боковые элементы, их использование может сократить необходимость в отдельных операциях на другом оборудовании.
4. Податчик прутка с масляной ванной для подачи материала
Клиент планирует обрабатывать прутки максимальным диаметром 30 мм. Поэтому в предлагаемую конфигурацию включён податчик прутка с масляной ванной, предназначенный для подачи материала во время производства.
Податчик должен соответствовать фактическому диапазону диаметров и длине прутков, конструкции шпинделя и выбранной конфигурации станка. При подтверждении характеристик также необходимо учитывать материал прутка и предполагаемые условия эксплуатации.
В мастерской, выполняющей повторяющиеся партии деталей, подходящая система подачи прутка может сократить необходимость частой ручной загрузки материала. Реальный прирост производительности зависит от подготовки прутков, длины деталей, времени цикла, процедуры загрузки и степени участия оператора.
Основные параметры предлагаемой конфигурации
Компонент | Подтверждённое требование | Назначение |
Токарный станок с ЧПУ | SZGH-46J | Основная платформа для токарной обработки |
Мощность шпинделя | 5,5 кВт | Обеспечение предусмотренных токарных операций |
Револьверная головка | 8 позиций | Размещение инструментов для различных операций |
Боковые приводные головки | 2 шт. | Дополнительная обработка при необходимости |
Прутковый материал | Максимальный диаметр 30 мм | Определяет заявленный клиентом размер материала |
Податчик прутка | С масляной ванной | Обеспечение подачи прутка в процессе производства |
Таблица отражает предлагаемую конфигурацию на основе предоставленной информации. Окончательную совместимость необходимо подтвердить по коммерческому предложению на станок, спецификациям комплектующих и чертежам клиента.
Что необходимо проверить перед началом производства
Даже правильно подобранная конфигурация станка должна сопровождаться чётким планом обработки. До запуска производства клиенту и инженерной команде следует уточнить несколько технических аспектов.
Чертежи и допуски: проверить все размеры, параметры резьбы, требования к качеству поверхности и критические допуски. Эти данные определяют выбор инструмента, последовательность обработки и методы контроля.
Материалы и инструмент: разработать отдельные режимы резания для латуни и стали. Подтвердить материал режущего инструмента, геометрию пластин, способ закрепления деталей и требования к удалению стружки для каждого материала.
Операции боковых приводных головок: определить конкретные элементы деталей, которые должны обрабатываться двумя боковыми головками. Проверить совместимость инструмента, рабочие зазоры и последовательность операций.
Совместимость податчика прутка: подтвердить поддерживаемый диапазон диаметров, длину прутков и требования к интерфейсу подключения. Выбранный податчик с масляной ванной должен соответствовать станку и фактической производственной установке.
Требования мастерской: проверить доступную площадь, электропитание, условия монтажа, квалификацию оператора и доступ для технического обслуживания. Эти факторы особенно важны для независимой мастерской, устанавливающей новый станок с ЧПУ.
Перед переходом к серийному выпуску рекомендуется проверить первую изготовленную деталь, чтобы подтвердить корректность управляющей программы и критических размеров. Время цикла и достижимую точность следует устанавливать на основании оценки технологического процесса, а не предполагать только по модели станка.
Заключение
Венесуэльскому клиенту требовалось решение на базе ЧПУ для производства латунных и стальных фитингов из прутков максимальным диаметром 30 мм. После изучения предоставленных чертежей SZGH предложила токарный станок SZGH-46J со шпинделем мощностью 5,5 кВт, 8-позиционной револьверной головкой, двумя боковыми приводными головками и податчиком прутка с масляной ванной.
Этот кейс показывает, почему при выборе токарного станка с ЧПУ необходимо учитывать все требования к деталям, а не только максимальный диаметр прутка. Револьверная головка обеспечивает размещение инструментов, боковые приводные головки позволяют выполнять дополнительные операции при необходимости, а податчик предназначен для организации подачи пруткового материала.
Для небольших независимых мастерских оптимальной является конфигурация, соответствующая реальным чертежам, материалам, требованиям к инструменту и производственным планам. Подтверждение этих параметров до установки оборудования помогает создать практическую основу для обработки латунных и стальных фитингов.
Подробнее о токарном станке с ЧПУ SZGH-46J или свяжитесь с SZGH, чтобы обсудить чертежи деталей и требования к конфигурации оборудования.
Часто задаваемые вопросы
1.Может ли SZGH-46J обрабатывать прутки диаметром 30 мм?
Согласно опубликованной информации SZGH, максимальный диаметр обрабатываемого прутка для SZGH-46J составляет 45 мм. Требование клиента по обработке прутков диаметром 30 мм укладывается в указанную производительность, однако полную конфигурацию необходимо подтвердить.
2.Может ли токарный станок с ЧПУ обрабатывать фитинги как из латуни, так и из стали?
Да. Токарный станок с ЧПУ может обрабатывать оба материала при условии правильного выбора инструмента, режимов резания и способа закрепления с учётом материала и конструкции детали.
3.Для чего нужна револьверная головка на 8 позиций?
Револьверная головка на 8 позиций предоставляет несколько мест для размещения инструментов, используемых при точении, подрезке торцов, проточке канавок и нарезании резьбы. Фактический набор операций зависит от выбранного инструмента и чертежей клиента.
4.Зачем устанавливать податчик прутка на токарный станок с ЧПУ?
Податчик обеспечивает подачу пруткового материала в станок и может сократить необходимость повторной ручной загрузки при подходящих производственных циклах. Совместимость и ожидаемый эффект зависят от размеров прутка, длины деталей, конфигурации станка и объёма производства.